.png)
Комплексный капитальный ремонт щековой дробилки — это не просто рутинная задача по техническому обслуживанию, а важное обоснованное данными вмешательство, направленное на восстановление машины до её первоначальных проектных характеристик или, во многих случаях, на повышение её эксплуатационной эффективности сверх показателей до износа. Основной вывод, сделанный на основе десятилетий полевых данных и рекомендаций производителей, заключается в том, что успешный ремонт опирается на трёх столпах: точном размерном восстановлении камеры дробления, полной замене всех износных футеровок и неметаллических уплотнений, а также тщательной проверке узла эксцентрикового вала и подшипников кривошипа. Невыполнение любого из этих трёх ключевых компонентов неизбежно приводит к преждевременному выходу из строя, часто в течение первых 500 часов после повторного ввода в эксплуатацию, что вызывает внеплановые простои, стоимость которых значительно выше самого планового ремонта. Поэтому решение о проведении ремонта должно инициироваться по измеряемым показателям — например, снижению стабильности закрытого бокового зазора (ЗБЗ) на 15–20 % или заметному повышению эксплуатационной температуры подшипников — а не по произвольным календарным графикам.
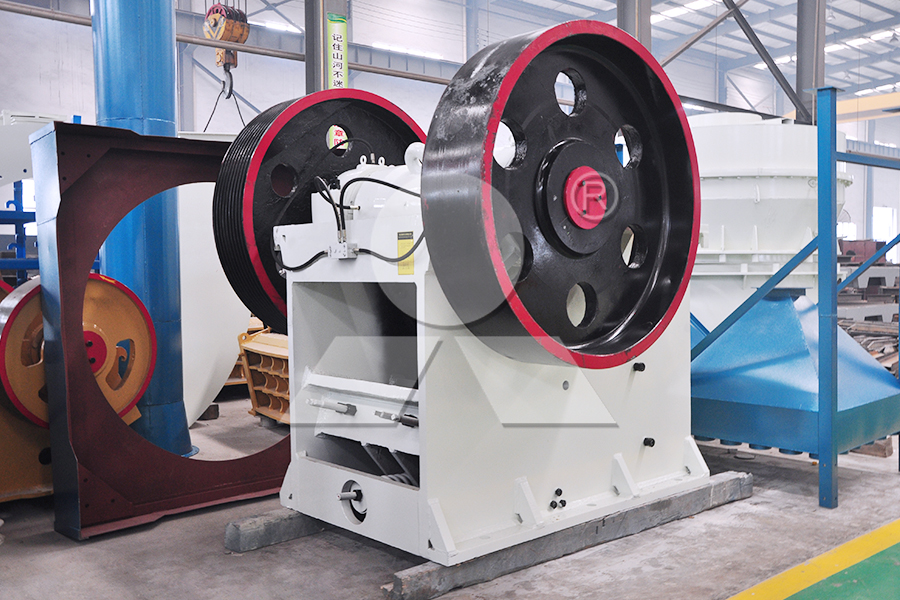
Самый ответственный этап любого капитального ремонта щековой дробилки — оценка и восстановление основной рамы и кривошипа. Согласно руководствам по эксплуатации от Metso Outotec и Sandvik, неподвижная и подвижная щековые плиты рассчитаны на то, чтобы изнашиваться первыми, но лежащие под ними плиты щек и боковые плиты необходимо проверять на наличие трещин или деформаций методом контроля проникающей краской. Частая ошибка — отказ от замены плиты-рычага и седла рычага; эти компоненты спроектированы как механические предохранители для защиты дробилки от не поддающихся дроблению материалов. Если плита-рычаг подверглась «хлопку» (внезапному событию перегрузки), её необходимо заменить даже если она выглядит целой: микроскопические трещины напряжения будут распространяться при нормальной нагрузке. Эксцентриковый вал, обычно кованный из высоколегированной стали (например, марок 4140 или 4340), необходимо измерять на радиальное биение с помощью индикаторного часового индикатора. Биение, превышающее 0,002 дюйма на фут длины вала, — явный показатель к замене, так как оно вызовит неравномерный износ подшипников и повышенное потребление мощности. Замена подшипников во время капитального ремонта не подлежит обсуждению: сферические роликовые подшипники (обычно аналогов SKF или FAG) необходимо заменять подобранными комплектами, а корпуса подшипников тщательно очищать и проверять на наличие рисунков износа типа «товарный поезд» — канавок, вызванных проворотом обоймы подшипника.
Помимо механической основы, гидравлическая система и система смазки требуют не меньшего внимания. Современные щековые дробилки, особенно модели с гидравлической регулировкой ЗБЗ, такие как серия Nordberg C, требуют полной промывки гидравлического бака и замены всех фильтров. Загрязнённое гидравлическое масло — основная причина выхода из строя уплотнений гидравлического цилиндра, согласно исследованию Института карьерного дела за 2022 год. Систему смазки основных подшипников необходимо проверять на предмет засорения смазопроводов; частый режим отказа — застывание старой смазки в распределительном блоке, из-за чего один подшипник работает на сухую, а другой — с избыточной смазкой. Все пресс-масленки необходимо заменить, а автоматическую систему смазки (при её наличии) откалибровать для подачи точного объёма за цикл, как указано производителем.
Наконец, на этапе сборки и пусконаладки многие ремонты не дают ожидаемого результата. Самый важный шаг — правильная установка ЗБЗ. После установки новых щековых плит дробилку необходимо запустить вхолостую минимум на 30 минут, чтобы подшипники распределили смазку, а плиты притерлись. В этот период необходимо контролировать датчики температуры: разница более 15 °С между двумя корпусами основных подшипников указывает на проблему с центровкой. Моменты затяжки рычагов кривошипа и болтов рамы необходимо соблюдать с точностью до значений в ньютон-метрах, указанных в сервисном руководстве: перетяжка может деформировать раму, а недостаточная затяжка вызовет смещения, ускоряющие износ.
В заключение, успешный капитальный ремонт щековой дробилки — это систематический процесс измерений, замен и калибровки. Это не работа на угад: у каждого компонента есть определённый предел износа, а у каждого болта — заданный момент затяжки. При соблюдении этих инженерных стандартов операторы могут рассчитывать на восстановление производительности дробилки до 95–100 % от первоначальной и продление её срока службы ещё на 8 000–12 000 рабочих часов, что делает ремонт экономически оправданной инвестицией, а не просто расходом.
leave a comment